

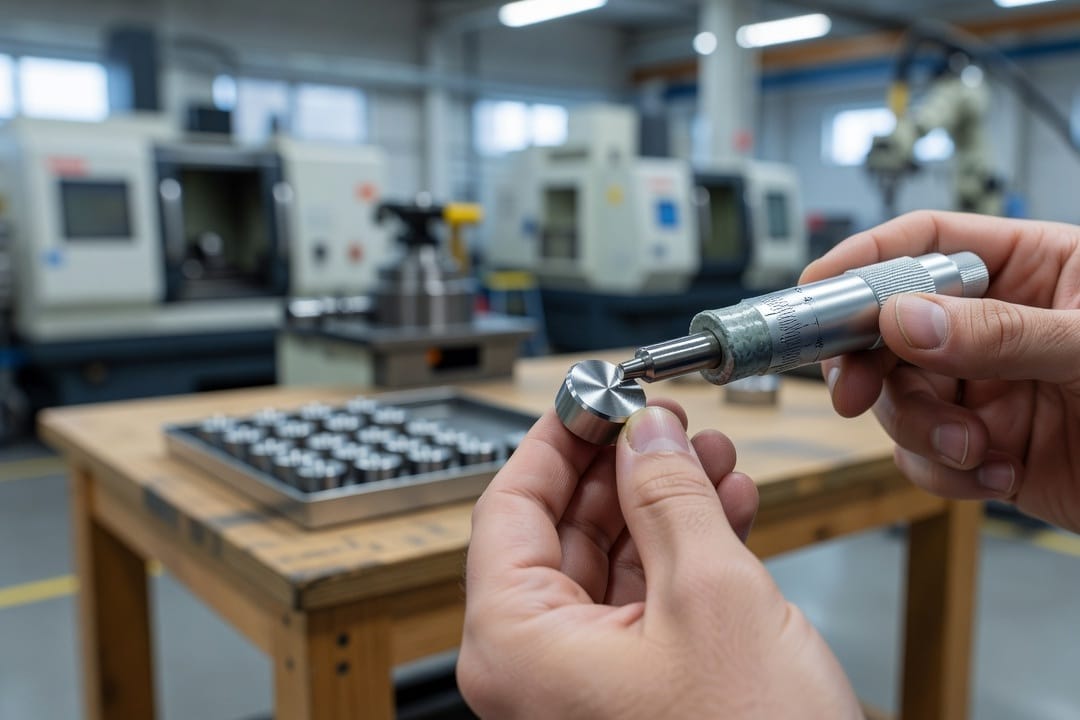
Weryfikacja wymiarów produkcyjnych wymaga narzędzi o bezwzględnej powtarzalności. Klasyczny przyrząd mikrometryczny gwarantuje dokładność na poziomie 0,01 mm, ale ostateczny wynik zależy od kilku zmiennych fizycznych i odpowiedniej techniki odczytu. Zrozumienie mechaniki gwintu, wpływu otoczenia oraz siły nacisku pozwala wyeliminować najczęstsze błędy metrologiczne spotykane na halach produkcyjnych.
Jak działa śruba mikrometryczna?
Mechanizm opiera się na gwincie o skoku 0,5 mm oraz bębnie ze skalą podzieloną na 50 równych części. Taka konstrukcja mechaniczna zapewnia rozdzielczość odczytu rzędu jednej setnej milimetra. Pełny obrót elementu sterującego przesuwa wrzeciono dokładnie o pół milimetra w kierunku kowadełka. Operator odczytuje pełne połówki milimetra na nieruchomej tulei, a setne części dodaje z obrotowej podziałki.
Powiązanie drobnego gwintu z relatywnie dużym obwodem bębna fizycznie „rozciąga” mikroskopijne ułamki. Rozwiązanie to ułatwia sprawną, wzrokową identyfikację ostatecznego wymiaru detalu.
Wpływ temperatury na poprawność pomiaru
Standardowa temperatura odniesienia dla metrologii przemysłowej wynosi dokładnie 20 °C. Stal węglowa używana do produkcji detali oraz samych narzędzi charakteryzuje się stałym współczynnikiem rozszerzalności cieplnej na poziomie 11,5 × 10⁻⁶ /K. Odchylenie warunków otoczenia o zaledwie pięć stopni powoduje wymierny błąd rzędu kilku mikrometrów na dystansie 100 mm.
Jako dystrybutor sprzętu pomiarowego z Sosnowca przypominamy klientom o konieczności termicznej aklimatyzacji narzędzi. Przeniesienie wyposażenia z chłodnego magazynu wprost na nagrzaną halę obróbczą wymaga odczekania przynajmniej godziny przed rozpoczęciem procedury weryfikacji.
Po co w przyrządzie jest sprzęgiełko cierne?
Moduł dociskowy ogranicza siłę nacisku wrzeciona do stałego poziomu od 5 do 10 niutonów. Przekroczenie tej bezpiecznej wartości skutkuje wyczuwalnym ślizganiem się mechanizmu zapadkowego. Każdy prawidłowo zaprojektowany mikrometr zewnętrzny wykorzystuje to udogodnienie do ochrony gwintu przed trwałym odkształceniem.
Element ten gwarantuje stabilność wyników niezależnie od siły fizycznej dłoni pracownika. Miernictwo warsztatowe opiera się na pełnym zaufaniu do tego układu ograniczającego. Podczas dojeżdżania wrzecionem do powierzchni materiału należy obracać wyłącznie tylnym pokrętłem sprzęgła, całkowicie pomijając chwyt za główny bęben.
Jak uniknąć błędu paralaksy przy odczycie?
Kontroler jakości musi patrzeć na podziałkę ściśle prostopadle do osi wzdłużnej tulei. Zjawisko paralaksy wynika bezpośrednio z niewielkiej odległości między krawędzią bębna a główną linią wskaźnikową wygrawerowaną na nieruchomym rdzeniu. Ukośne spojrzenie z góry lub z dołu przesuwa wizualnie poszczególne kreski względem siebie.
Taka usterka techniki widzenia powoduje natychmiastowe przekłamanie wyniku o jedną lub dwie setne milimetra. Wyrobienie nawyku unoszenia przyrządu dokładnie na wysokość oczu pozwala szybko wyeliminować tę wizualną nieścisłość.
Zabrudzenia kowadełka a wynik weryfikacji
Mikroskopijne cząsteczki kurzu lub wilgotny film olejowy generują systematyczne zawyżenie wyniku od 0,01 do 0,05 mm. Przy relatywnie niskim nacisku generowanym przez zapadkę powierzchnie stykowe nie rozgniatają zanieczyszczeń, lecz miękko opierają się na ich twardej warstwie.
Nawet pozornie niewidoczna resztka chłodziwa z maszyny CNC zakłóca idealne przyleganie płaszczyzn węglikowych. Rutynowe przetarcie twardych kowadełek czystą kartką papieru tuż przed uchwyceniem detalu przywraca pełną precyzję wykorzystywanego narzędzia.
Jak sprawdzić punkt zerowy przed pracą?
Prawidłowa kalibracja wymaga zaciśnięcia wrzeciona na pustym kowadełku i weryfikacji pokrycia się zer na podziałkach. W przypadku modeli obsługujących zakresy powyżej 25 mm wykorzystuje się do tego zadania dedykowane wzorce nastawcze. Pracownik umieszcza wzorcowy wałeczek między płaszczyznami i aplikuje standardowy nacisk systemem sprzęgła.
Drobne rozbieżności wskazań koryguje się dołączonym do zestawu kluczykiem hakowym, delikatnie obracając tuleję stałą aż do perfekcyjnego wyrównania linii. W codziennej praktyce serwisowej firmy MATBOR obserwujemy, że regularne kontrolowanie tego parametru bazowego odczuwalnie zmniejsza odsetek niezgodności wymiarowych wyrobów gotowych.
Standaryzacja odczytu między zmianami
Indywidualne różnice w sposobie manipulacji narzędziem prowadzą do rozbieżności pomiarowych rzędu kilku setnych milimetra u poszczególnych operatorów. Nowoczesne zakłady obróbcze powinny wdrożyć spójne instrukcje stanowiskowe dla wszystkich brygad technicznych. Każdy tokarz czy frezer musi stosować identyczną liczbę kliknięć sprzęgiełka zapadkowego przy sprawdzaniu tolerancji.
Wypracowanie identycznej rutyny operacyjnej stabilizuje zakładowy proces kontroli jakości. Przy uzupełnianiu stacji pomiarowych o nowe wyposażenie warto sprawdzić naszą ofertę przyrządów marki Nachreiner, które dostarczamy z niezbędną dokumentacją metrologiczną ułatwiającą wdrożenie standardów produkcyjnych.
Prawidłowy pomiar mikrometrem zewnętrznym zależy od mechaniki śruby mikrometrycznej, stałego docisku, czystych powierzchni i odczytu prostopadłego do skali. Znaczenie mają też warunki termiczne oraz sprawdzenie punktu zerowego wzorcami nastawczymi. Standaryzacja pracy między zmianami ogranicza rozbieżności wyników.
FAQ
Dlaczego mikrometr zewnętrzny pokazuje odczyt co 0,01 mm?
Rozdzielczość 0,01 mm wynika ze skoku gwintu i podziałki bębna. Pełny obrót wrzeciona przesuwa je o 0,5 mm, a skala na bębnie rozdziela ten ruch na 50 części. Dzięki temu operator odczytuje setne milimetra z dużą powtarzalnością.
Jak temperatura wpływa na pomiar mikrometrem zewnętrznym?
Zmiana temperatury powoduje rozszerzanie lub kurczenie się zarówno detalu, jak i samego przyrządu. Już kilka stopni odchylenia od 20°C może dać błąd liczony w mikrometrach na odcinku 100 mm. Dlatego przed pomiarem trzeba dopuścić przyrząd i detal do wyrównania temperatury.
Do czego służy sprzęgiełko cierne w mikrometrze?
Sprzęgiełko cierne utrzymuje stałą siłę docisku, zwykle w zakresie 5–10 N. Zapobiega zbyt mocnemu dociśnięciu detalu i zmniejsza wpływ siły dłoni operatora na wynik. Dzięki temu pomiary są bardziej powtarzalne.
Jak rozpoznać błąd paralaksy przy odczycie mikrometru?
Błąd paralaksy pojawia się wtedy, gdy patrzy się na podziałkę pod kątem, a nie prostopadle. Kreski na tulei i bębnie wydają się wtedy przesunięte względem siebie, co może zmienić wynik o setne milimetra. Odczyt należy wykonywać na wysokości oczu, dokładnie w osi skali.
Jak sprawdzić punkt zerowy przed pomiarem?
Punkt zerowy sprawdza się po zamknięciu wrzeciona na pustym kowadełku lub na wzorcu nastawczym, jeśli zakres tego wymaga. Zera na podziałkach powinny się pokrywać przy standardowym docisku. Niewielkie odchyłki koryguje się kluczykiem hakowym zgodnie z procedurą narzędzia.
