

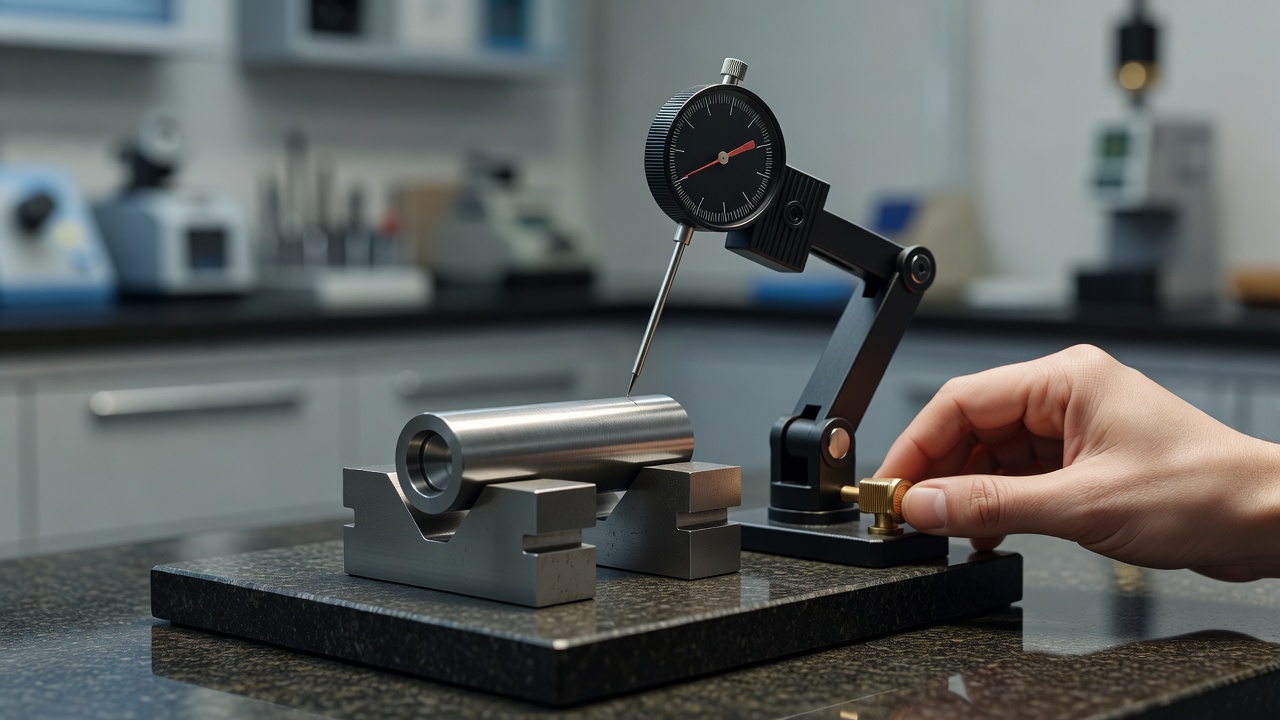
Pomiar bicia i równoległości wymaga przede wszystkim bezwzględnie stabilnego układu odniesienia. Prawidłowo zamocowany sprzęt rejestruje odchyłki rzędu mikrometrów tylko wtedy, gdy baza pomiarowa pozostaje całkowicie nieruchoma względem detalu. Każdy, nawet niewidoczny gołym okiem ruch przegubów lub podłoża wprowadza błędy wielokrotnie przekraczające fabryczną tolerancję samego przyrządu.
Dlaczego stabilne stanowisko determinuje wynik?
Stabilna baza pomiarowa eliminuje drgania posadzki i ugięcia ramion nośnych, które łatwo maskują rzeczywiste odchyłki geometryczne obrabianego elementu. Gdy podstawa poruszy się o zaledwie 5 mikrometrów, wskazanie tarczy zaczyna oscylować niezależnie od faktycznego kształtu detalu.
Zakłady obróbki metali stosują do weryfikacji masywne płyty granitowe w najwyższej klasie dokładności 0 lub 00, ważące nierzadko ponad 100 kilogramów. Tak wysoka sztywność pozwala na utrzymanie powtarzalności odczytów na bezpiecznym poziomie 0,01 mm, co zabezpiecza produkcję form wtryskowych i części maszyn.
Jak przygotować detal i bazę do zerowania?
Mierzony detal należy bezwzględnie oczyścić z wiórów, warstw oleju oraz chłodziwa przy użyciu rozpuszczalników, a następnie umieścić płasko na płycie bazowej. Punkt styku końcówki pomiarowej musi dotykać weryfikowanej powierzchni ściśle pod kątem 90 stopni.
Jako dostawca przyrządów pomiarowych dla przemysłu zauważamy, że kluczowym etapem przed pomiarem jest fizyczna weryfikacja bazy. Zanim operator ustawi wartość zerową, powoli obraca detal o pełne 360 stopni. Brak skoków wskazówki powyżej 0,005 mm potwierdza prawidłowe doleganie elementu do płaszczyzny i pozwala na miarodajne wyzerowanie skali na głównej osi.
Jak ustawić statyw magnetyczny bez drgań?
Podstawę przytwierdza się bezpośrednio do oczyszczonej płyty stalowej lub żeliwnej o grubości co najmniej 15 mm, zapewniając siłę przyciągania rzędu 600 do 800 N (60-80 kg). Ramię przegubowe ustala się z maksymalnie skróconym wysięgiem, ograniczając jego długość poniżej 150 mm od kolumny.
Wykorzystywany na produkcji czujnik zegarowy ze statywem wymaga sztywnego unieruchomienia wszystkich osi przegubowych pojedynczym ruchem dźwigni dociskowej. Zbyt długie ramię generuje efekt dźwigni, znacząco zwiększając ryzyko sprężynowania pod wpływem naturalnego nacisku trzpienia.
Jeśli planujesz modernizację stanowisk kontroli jakości, warto sprawdzić ofertę przyrządów w Matbor, by od razu dopasować siłę mocowania bazy do gabarytów badanych elementów.
Jak temperatura i wibracje fałszują odczyty?
Otoczenie laboratoryjne wymusza utrzymanie temperatury referencyjnej na poziomie dokładnie 20 °C, co wynika wprost z międzynarodowych norm ISO dotyczących metrologii. Wielkogabarytowe detale stalowe poddawane intensywnej obróbce często wymagają od dwóch do trzech godzin stabilizacji termicznej, ponieważ rozszerzalność cieplna potrafi zmienić wymiar o kilkadziesiąt mikrometrów.
Chłodziwo pozostawione na detalu po frezowaniu gwałtownie obniża jego temperaturę, wywołując nieregularne skurcze materiału. Wibracje generowane przez prasy czy tokarki pracujące w tej samej przestrzeni błyskawicznie przenoszą się przez posadzkę, wywołując stały rezonans lekkich ramion pomiarowych.
Kiedy wzorcowanie przyrządów staje się konieczne?
Urządzenia kontrolne wymagają kalibracji minimum co 12 lub 24 miesiące, po każdym uderzeniu mechanicznym, a także przy stwierdzeniu rozbieżności wyników między dwiema zmianami. Cykliczna weryfikacja gwarantuje, że przekładnie zębate wewnątrz koperty reagują liniowo na całej, często milimetrowej długości posuwu.
W naszej praktyce wzorcującej najczęściej przeprowadzamy akredytowaną kontrolę przyrządów po upływie rocznego cyklu intensywnej pracy. Zużycie mikromechanizmów postępuje niezauważalnie dla operatora, wprowadzając powolny dryft punktu zerowego. Zewnętrzna certyfikacja zachowuje też spójność danych wymaganą podczas audytów produkcyjnych.
Jakie błędy operatora niszczą wynik bicia?
Najgroźniejszym błędem czynnika ludzkiego pozostaje praca z poluzowanym układem dociskowym oraz przyłożenie końcówki pod niewłaściwym kątem. Odchylenie osi o zaledwie 10 stopni od pionu wywołuje błąd cosinusa, trwale zaniżając faktyczny wymiar odchyłki.
- Pomiary po ukosie generują spadki dokładności rzędu 1-2%.
- Brak odciągnięcia trzpienia przed ruchem wygina delikatną zębatkę.
- Słaby docisk podstawy do brudnej stali skutkuje sprężynowaniem układu.
Pośpiech przy ręcznym przetaczaniu wałków prowadzi do gubienia krytycznych pików bicia promieniowego. Miarodajny odczyt wymaga płynnego ruchu i ciągłej obserwacji skrajnych wahań wskazówki.
Co zapamiętać o przygotowaniu stanowiska?
Wiarygodność oceny bicia bocznego opiera się całkowicie na eliminacji czynników zakłócających z samego otoczenia. Sztywna powierzchnia odniesienia, ramię skrócone do minimum oraz detale ustabilizowane termicznie budują bazę dla powtarzalnych wniosków.
Prowadzenie regularnej kontroli zakłada również, że sam przyrząd interpretuje ruch poprawnie. Okresowe weryfikowanie liniowości urządzeń bezpośrednio chroni zakład przed akceptacją wadliwych elementów produkcyjnych.
Powtarzalny pomiar bicia i równoległości zależy przede wszystkim od sztywnego stanowiska, krótkiego i stabilnego ramienia statywu oraz czystej, nieruchomej bazy. Znaczenie mają też temperatura, chłodziwo, wibracje i poprawne mocowanie detalu. Błędy operatora oraz dryft punktu zerowego obniżają wiarygodność wyniku, dlatego okresowe wzorcowanie jest potrzebne do porównywania odczytów między stanowiskami.
FAQ
Dlaczego stabilność stanowiska ma większe znaczenie niż sam czujnik?
Stabilna baza ogranicza drgania, ugięcia i przesunięcia, które łatwo maskują rzeczywiste odchyłki detalu. Nawet bardzo dobry czujnik nie pokaże wiarygodnego wyniku, jeśli podstawa i ramię pracują pod obciążeniem. W praktyce to układ odniesienia decyduje o powtarzalności odczytu.
Jak przygotować detal przed zerowaniem czujnika zegarowego?
Detal trzeba oczyścić z wiórów, oleju i chłodziwa, a potem ułożyć go płasko na bazie. Punkt styku trzpienia powinien pracować pod kątem prostym do powierzchni. Przed zerowaniem warto też sprawdzić, czy obrót detalu nie powoduje skoków wskazania.
Jak ustawić statyw magnetyczny, żeby ograniczyć błędy pomiaru?
Podstawa statywu powinna być zamocowana na czystej, stalowej lub żeliwnej powierzchni o odpowiedniej grubości i sztywności. Ramię należy skrócić możliwie najbardziej, a wszystkie przeguby mocno zablokować. Długie wysięgi i luzy zwiększają ugięcie oraz podatność na drgania.
Jak warunki hali wpływają na pomiar bicia i równoległości?
Temperatura, wibracje i chłodziwo mogą wyraźnie zmieniać wynik. Rozgrzany lub schłodzony detal zmienia wymiary, a drgania z maszyn przenoszą się przez posadzkę na układ pomiarowy. Dlatego ważne jest ustabilizowanie elementu i wykonywanie pomiaru w możliwie stałych warunkach.
Kiedy warto wzorcować czujnik zegarowy ze statywem?
Wzorcowanie jest potrzebne, gdy wyniki mają być porównywalne między stanowiskami, po uszkodzeniu mechanicznym lub po dłuższym czasie intensywnej pracy. Regularna kontrola pozwala wykryć dryft zera i spadek liniowości. To ważne zwłaszcza tam, gdzie odczyty trafiają do dokumentacji jakościowej.
